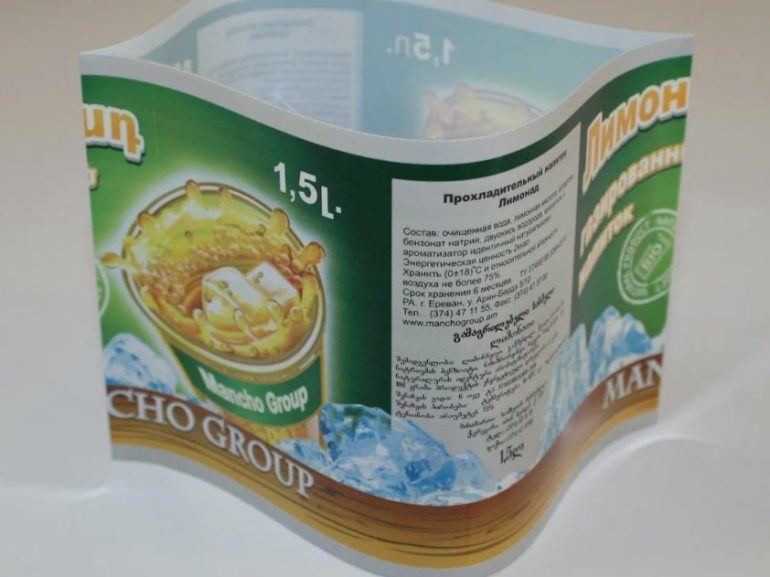
Термоусадочные этикетки (sleeve) открывают безграничные возможности для дизайна упаковки. Они полностью облегают тару, обеспечивая максимальную площадь для размещения информации и визуальных эффектов. Однако сложная форма упаковки требует особого подхода к разработке макета и выбору материалов.
Ключевой параметр — коэффициент усадки материала. Разные пленки ведут себя по-разному при нагреве: поливинилхлорид (ПВХ) дает усадку до 60-70%, полиэстер (PET-G) — до 80%. Для упаковки с резкими перепадами диаметра, вогнутыми или выпуклыми участками нужны материалы с максимальным коэффициентом усадки и равномерным распределением напряжения.
При производстве этикетки самоклеящейся в рулоне для термоусадки критически важно правильно рассчитать деформацию изображения. Участки, которые при усадке растягиваются сильнее, должны иметь соответствующие искажения макета. Специальное программное обеспечение моделирует процесс усадки и автоматически корректирует дизайн.
Пример: производитель косметики заказал термоусадочные этикетки для флаконов с фигурными выемками. Первоначальный макет без учета усадки дал складки в зонах максимального растяжения. После 3D-моделирования и корректировки дизайна этикетка легла идеально, повторяя все изгибы флакона.
| Тип упаковки | Рекомендуемый материал | Коэффициент усадки | Особенности |
|---|---|---|---|
| Цилиндрическая тара | ПВХ | 60-70% | Простой расчет, низкая стоимость |
| Конусная форма | PET-G | 70-80% | Равномерная усадка по высоте |
| Сложная геометрия | PET-G, OPS | До 80% | Требует 3D-моделирования |
| Термочувствительная продукция | OPS | 65-75% | Низкая температура усадки |
Температура усадки должна соответствовать содержимому упаковки. Для термочувствительных продуктов (шоколад, некоторые косметические средства) применяют ориентированный полистирол (OPS), дающий усадку при 60-70°C. ПВХ и PET-G требуют температур 90-120°C, что подходит для большинства напитков и бытовой химии.
Толщина пленки влияет на качество усадки и прочность этикетки. Тонкие пленки (30-40 мкм) лучше облегают сложные формы, но более подвержены разрывам. Толстые (50-75 мкм) прочнее, но могут не обеспечить идеального прилегания в зонах резких перепадов. Оптимальная толщина подбирается экспериментально для каждой конкретной задачи.
Термоусадочная этикетка — это синтез инженерного расчета и художественного дизайна. Ошибка в миллиметрах на этапе макета приводит к браку на тысячах единиц продукции.
Линия шва этикетки требует особого внимания. Она должна располагаться в наименее заметном месте, обычно на задней стороне упаковки. Качество склейки влияет на прочность и внешний вид: неровный шов или следы клея портят впечатление даже от идеального дизайна.
Перфорация и отрывные полосы интегрируются в этикетку для удобства использования. Они должны располагаться с учетом направления усадки, чтобы сохранить функциональность после термообработки. Неправильно расположенная перфорация может порваться при усадке или оказаться в непредсказуемом месте.
Контроль качества включает проверку параметров усадки на тестовых образцах. Каждая партия пленки может иметь незначительные отклонения в коэффициенте усадки, требующие корректировки температурного режима туннеля. Современные термоусадочные туннели обеспечивают точный контроль температуры и циркуляции воздуха.
Вентиляция туннеля распределяется зонально: разные участки этикетки могут требовать различного теплового воздействия. Нижняя часть обычно получает больше тепла, так как усадка начинается снизу и движется вверх. Неравномерный нагрев приводит к перекосам и складкам.
Для упаковки с крышками и дозаторами этикетка может не доходить до верха, оставляя открытую функциональную часть. Переход должен быть аккуратным, без нахлеста на открывающиеся элементы. Иногда применяются комбинированные решения: термоусадочная этикетка на корпусе и самоклеящаяся — на крышке.
Идеальное прилегание термоусадочной этикетки достигается точным расчетом, качественными материалами и настройкой оборудования. Инвестиции в 3D-моделирование и тестирование окупаются отсутствием брака и безупречным внешним видом продукции. Каждая сложная форма упаковки — это инженерная задача, требующая индивидуального решения.